

Melaksanakan strategikpengurangan sisa kertas korugatornaik taraf-seperti sifar-penyambung automatik ekor,-kawalan pelekatan kanji gelung tertutup, pencacah NC bermotor-skor, penyegerak ketegangan jambatan dan sistem lontaran kecacatan automatik-membolehkan loji pembungkusan mengurangkan kadar sekerap papan kontena kepada 6–28% daripada purata industri. Dengan menyasarkan punca mekanikal punca sekerap pemangkasan tepi, sisa penukaran pesanan dan penolakan papan melencong,-talian pengeluaran beralun berkelajuan tinggi memulihkan beribu-ribu tan metrik papan kertas yang boleh digunakan setiap tahun.
1. Kos Sisa Kertas yang Tinggi dalam Pengeluaran Papan Beralun
Dalam-pengilangan pembungkusan beralun berkelajuan tinggi, papan kertas menyumbang 60% hingga 70% daripada jumlah kos operasi. Memandangkan korugator moden berjalan pada kelajuan antara 250 m/min dan 350 m/min, walaupun ketidakcekapan mekanikal kecil atau kelewatan penyegerakan menjana kerugian kewangan yang besar dalam beberapa saat.
Sisa papan kontena secara langsung menghakis keuntungan tumbuhan. Scrap yang dijana pada garis corrugator terbahagi kepada kategori yang berbeza: sekerap ekor sambung, sisa persediaan dan penjajaran semasa penukaran pesanan, pemangkasan tepi dan papan ditolak kerana ledingan, penepian atau pemarkahan yang tidak betul.
Kesan Kewangan dan Operasi Sisa Corrugator
- Kehilangan Bahan Langsung:Membuang kepingan beralun yang rosak atau tidak berikat akan membakar papan pelapik dan medium beralur yang mahal sebelum sampai ke peralatan penamat.
- Terikan Pemprosesan Hulu:Papan kertas yang tidak stabil atau melengkung menyebabkan kesesakan di hilirangluers folder flexodan pemotong die berputar, menyebabkan skrap sekunder dan masa henti yang tidak dijadualkan.
- Peningkatan Tenaga dan Penggunaan Pelekat:Memproses papan kertas yang akhirnya dibuang membuang tekanan stim, elektrik dan pelekat kanji.
- Masa Henti Corrugator:Membersihkan kesesakan kertas pada penyokong dua atau jambatan memaksa talian untuk memperlahankan atau berhenti, meningkatkan kejutan haba dan degradasi papan.
Pemodenan jentera yang disasarkan menyasarkan zon garisan tertentu di mana sisa kertas paling teruk.
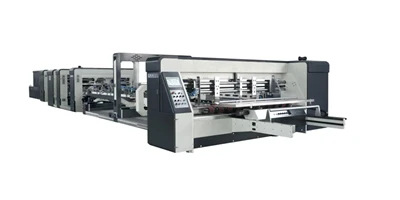
2. Naik Taraf 1: Sifar-Penyambung Automatik Ekor Tinggi-Kelajuan
Hujung basah korugator ialah sumber utama sekerap papan kertas semasa penukaran gulungan. Penyambungan gulungan kertas separa automatik atau warisan-memerlukan pengendali memecut garisan atau meninggalkan ekor kertas yang tidak terikat panjang yang mesti dilucutkan dan dibuang.
Menaik taraf kepadasifar-penyambung automatik ekorspada dirian roll kilang memastikan perubahan gulungan kertas lancar pada kelajuan pengeluaran penuh sehingga 350 m/min. Dalam persediaan akhir basah-yang dimodenkan, gulungan kertas baharu pada dirian gulungan kilang disuap terus ke lengan penari ketegangan sebelum melalui kepala penyambung automatik. Apabila gulungan aktif mengosongkan, kepala penyambung memotong web kertas dengan bersih dengan ekor sifar sebelum memasukkan helaian berterusan ke dalam muka tunggal atau penyokong berganda.
Penyambung berkelajuan tinggi{0}}moden menggunakan bar pengapit pneumatik ketepatan dan pemasangan pisau putar bersepadu yang melaksanakan penyambungan dalam milisaat. Dengan menghapuskan ekor mengekor kertas yang tidak disambungkan pada titik sambatan, sistem ini menghalang kesesakan kertas apabila sambungan melepasi gulungan beralun muka tunggal dan unit gam.
Faedah Pengurangan Sisa Utama
- Kadar Kejayaan Splice:Mencapai kadar kejayaan penyambungan 99.5% atau lebih tinggi, menghapuskan pecahan web kertas yang disebabkan oleh ralat penyambungan manual.
- Simpanan Teras Gulung:Penderia diameter gulungan automatik mencetuskan sambatan pada saat yang tepat gulungan kertas mencapai terasnya, mengurangkan sisa kertas yang tidak dipintal yang tertinggal pada teras kertas.
- Penghapusan Ekor:Memotong ekor sambatan kepada kurang daripada 10 mm, menghalang bahagian kertas yang tidak diikat daripada mencemari proses hiliran.
Kemudahan menaik taraf hujung basah mereka boleh menyepadukan penyambung kelajuan tinggi{0}}automatik ke penggilingan kilang sedia ada untuk mencapai penjimatan bahan segera.
3. Naik Taraf 2: -Pelek Kanji Gelung Tertutup dan Sistem Kawalan Jurang
Aplikasi pelekat kanji yang berlebihan atau tidak sekata menghasilkan kecacatan kualiti papan yang teruk, termasuk ledingan papan, papan basuh dan penghancuran seruling. Sebaliknya, penggunaan kanji yang tidak mencukupi mengakibatkan delaminasi dan sekerap tidak terikat.
Penyepaduan-pelekat kanji gelung tertutup dan sistem kawalan jurang gam mengawal penggunaan gam berdasarkan-kelajuan garis masa sebenar, kualiti kertas dan kelembapan ambien. Penderia kelajuan talian dan kelembapan hiliran atau kamera meledingkan sentiasa menyuapkan ukuran masa sebenar-ke pengawal PLC pusat. PLC kemudiannya memberi isyarat kepada penggerak servo untuk membuat pelarasan aras mikrometer-pada celah gam pada gulungan aplikator.
Sistem ini menggunakan penderia laser atau optik untuk mengukur profil web papan kertas semasa ia memasuki mesin gam. Motor servo melaraskan jurang gam mikrometer antara gulungan aplikator dan gulungan doktor dalam masa nyata. Apabila korugator memecut, jurang melaraskan secara dinamik untuk mengekalkan ketebalan filem sasaran yang tepat (biasanya 0.08 mm hingga 0.12 mm) tanpa lebih-menepu seruling.
Faedah Pengurangan Sisa Utama
- Penghapusan Warp:Menghalang up-meledingkan, ke bawah-meledingkan dan S-meleding yang disebabkan oleh ketidakseimbangan lembapan, mengurangkan penolakan papan kertas pada penyusun.
- Penjimatan Pelekat:Mengurangkan penggunaan kanji sebanyak 15% hingga 25%, menghalang papan basuh pada gabungan papan pelapik ringan.
- Pencegahan Delaminasi:Mengekalkan kekuatan ikatan merentas peralihan kelajuan, menghalang sekerap papan lembut semasa pecutan dan nyahpecutan mesin.
Menaik taraf dapur gam dengansistem dapur gam automemastikan kelikatan dan suhu kanji yang konsisten, menyediakan asas untuk aplikasi jurang gam yang tepat.
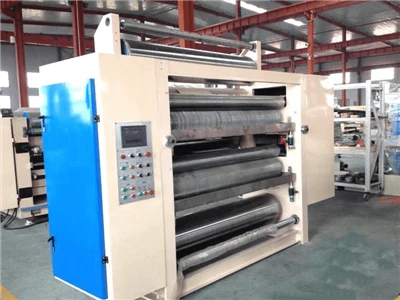
4. Naik Taraf 3: Penjaring Berkomputer NC Bermotor-Penjaring
Semasa perubahan pesanan pada garis korugator lama, menukar dimensi pemotongan dan kedutan memerlukan menghentikan atau memperlahankan garisan. Kedudukan penjaring-slitter perlahan menghasilkan bahagian panjang papan kertas salah-yang mesti dicincang dan dikeluarkan sebagai bahan buangan.
Memasang penjaring NC (Kawalan Berangka) bermotor-dengan kepala alat berputar-dwi membolehkan-pertukaran pesanan tanpa henti pada kelajuan operasi talian penuh. Semasa Stesen A mengendalikan bilah celah dan roda pemarkahan untuk susunan aktif, Stesen B menggunakan anjakan alat robotik ke-bilah pra kedudukan untuk pesanan seterusnya. Selepas peralihan, anjakan sifar-pemotongan jurang mengalihkan papan ke Stesen B serta-merta.
Sistem ini mempunyai dua stesen celah dan pemarkahan bebas. Semasa Stesen A memproses pesanan aktif, penentu kedudukan alat robotik menyediakan Stesen B untuk tugas akan datang berdasarkan tetapan memori daripada PLC pusat. Apabila pesanan beralih, ricih berputar memotong web, dan garisan itu dengan serta-merta mengubah hala web papan kertas ke Stesen B dalam masa kurang daripada satu saat.
Faedah Pengurangan Sisa Utama
- Skrap Tukar Ganti Dipendekkan:Mengurangkan panjang skrap tukar ganti pesanan daripada 15–30 meter ke bawah kepada kurang daripada 1 meter.
- Penjajaran Garis Skor Tepat:Servo-roda pemarkahan diposisikan menghalang seruling retak dan skor panel tidak sejajar, menghapuskan penolakan kotak kosong pada peringkat penamat.
- Pengurangan Trim Automatik:Teknologi pemotongan bilah-nipis dengan pengasah roda berlian automatik menghasilkan tepi yang bersih,-bebas habuk, mengurangkan lebar trim sisi yang diperlukan kepada minimum mekanikal.
Menaik taraf kepada komputer-terkawalPenjaring celah NCmemastikan bahawa perubahan pesanan tidak menjejaskan halaju talian atau menjana sisa kertas yang tidak perlu.
5. Naik Taraf 4: Ketegangan Jambatan Bersepadu dan Penyegerakan Pengumpulan
Jambatan atas bertindak sebagai penampan antara muka tunggal (hujung basah) dan penyokong berganda (hujung kering). Pengurusan jambatan yang tidak betul membawa kepada turun naik ketegangan web, kertas koyak dan seruling hancur apabila-gulungan web muka tunggal dipasang pada struktur.
Menaik taraf jambatan dengan kawalan ketegangan bersepadu dan sistem penyegerakan pengumpulan mengekalkan penjajaran web dan tekanan suapan yang berterusan. Kertas muka tunggal-yang keluar dari muka tunggal terkumpul pada jambatan atas, di mana penderia ketinggian ultrasonik secara berterusan mengukur volum festoon. Pengukuran ini memasukkan logik perbandingan kelajuan dalam PLC, yang memodulasi kawalan brek ketegangan betul-betul sebelum papan memasuki suapan penyokong berganda.
Penderia ultrasonik atau optik menjejaki kelantangan dan ketinggian web-satu muka yang dihias pada jambatan. PLC pusat membandingkan kelajuan keluaran muka tunggal dengan kelajuan penyerapan penyokong berganda, melaraskan brek ketegangan dan panduan penjajaran vakum secara dinamik pada pelepasan jambatan.
Faedah Pengurangan Sisa Utama
- Pencegahan Koyakan:Menghapuskan snap web yang disebabkan oleh lonjakan ketegangan secara tiba-tiba apabila penyokong berganda memecut.
- Perlindungan Seruling:Menghalang timbunan kertas yang berat dan tidak terurus daripada menghancurkan seruling-muka tunggal yang halus di bawah beratnya sendiri di dek jambatan.
- Penjajaran Tepi:Sistem panduan web bermotor memastikan papan muka tunggal-dijajarkan dengan pelapik bawah pada sandaran berkembar, mengurangkan keperluan pemangkasan tepi sisi sehingga 20 mm.

6. Naik Taraf 5:-Penjejakan Kecacatan Masa Sebenar dan Pengeluaran Sisa Automatik
Walaupun dengan automasi lanjutan, bahagian papan kertas yang rosak-seperti sambungan sambatan, kawasan tidak terikat atau koyakan tepi-mesti melalui garisan. Jika helaian yang rosak ini sampai ke penumpuk, ia mencemarkan beban yang baik, memerlukan pengisihan manual, atau mesin penukar hiliran jem.
Sistem pengesanan kecacatan dan pengeluaran sisa automatik memantau kecacatan pada hujung basah dan membersihkan helaian yang dijangkiti secara automatik pada -pisau yang dipotong. Penderia optik hujung basah mencatatkan sambatan atau kecacatan bahan, menghantar isyarat kepada sistem penjejakan pengekod. Apabila segmen yang rosak mencapai -pisau potong, sistem mencetuskan-pintu lenting sisa berkelajuan tinggi untuk membersihkan hanya helaian yang rosak.
Apabila splicer automatik menyala atau penderia lembapan mengesan zon delaminated, sistem penjejakan pusat menandakan panjang tepat papan kertas yang terjejas. Apabila segmen khusus itu mencapai pisau-pemotongan putar muka-berganda, pisau memotong bahagian yang rosak menjadi kepingan sisa pendek dan pintu alihan pneumatik berkelajuan tinggi-tinggi menjatuhkan sekerap ke dalam penghantar sisa di bawah-lantai.
Faedah Pengurangan Sisa Utama
- Pembersihan Automatik:Membersihkan hanya panjang yang rosak yang tepat tanpa memerlukan pengendali membuang helaian baik bersebelahan secara manual.
- Penghantaran Penyusun Bersih:Menjamin bahawa 100% helaian yang dihantar ke penyusun hiliran memenuhi piawaian kualiti, melindungi peralatan menukar daripada kesesakan papan yang rosak.
- Pengelogan Data:Log punca setiap helaian yang ditolak (cth, sekerap sambung, tolak meledingkan, koyak tepi) untuk menyediakan pengurus loji dengan metrik kualiti yang boleh diambil tindakan.
Mengintegrasikan sistem ini bersama-sama sistem yang dinaik tarafPisau potong NCmemastikan pemotongan ketepatan dan pengalihan sisa yang bersih.
7. Perbandingan Prestasi: Legasi lwn Talian Corrugator Dinaik Taraf
Perbezaan teknikal antara talian warisan standard dan talian berkelajuan tinggi-yang dinaik taraf menyerlahkan peningkatan kecekapan merentas parameter operasi utama:
| Parameter Operasi | Talian Corrugator Legacy | Talian Corrugator Automatik Dinaik Taraf |
| Kadar Kejayaan Splice | 90% – 95% (Manual/Separuh-Auto) | 99.5%+ (Sifar-Penyambung Automatik Ekor) |
| Panjang Ekor Sambatan | 100 mm – 300 mm | < 10mm |
| Panjang Skrap Perubahan Pesanan | 15 – 30 meter | < 1.0 meter |
| Kawalan Aplikasi Gam | Tetapan jurang manual tetap | Kawalan mikrometer dinamik gelung tertutup- |
| Kadar Sekerap Purata | 6.0% – 8.0% | 1.5% – 2.5% |
| Keperluan Lebar Potong Tepi | 30 mm – 50 mm | 10 mm – 15 mm |
| Pembuangan Kecacatan | Pengisihan manual pada penumpuk | Penjejakan dan lentingan optik automatik |
8. Kesan Kewangan dan Pengiraan Bayar Balik
Contoh Kewangan Praktikal
9. Menyelesaikan Masalah Operasi yang Mempengaruhi Sisa Lembaga
Pengendali korugator boleh mendiagnosis dan menyelesaikan sumber mekanikal biasa sekerap papan menggunakan langkah penyelesaian masalah berstruktur:
| Kecacatan Operasi | Analisis Punca Punca | Tindakan Pembetulan |
| Paper Web Break di Splicer | Ketegangan brek yang tidak betul; pisau sambatan yang dipakai; -pita pelekat berkualiti rendah. |
1. Ukur semula brek ketegangan pneumatik lengan penari. 2. Gantikan bilah penyambung yang kusam. 3. Sahkan jangka hayat dan kelekitan pita penyambung dua muka-dua sisi. |
| Ledingan Papan (Lesen Atas/Bawah) | Pengagihan haba tidak sekata pada muka berganda; penggunaan gam kanji yang berlebihan. |
1. Laraskan suhu dada wap. 2. Ukur semula parameter jurang gulung gam dalam pengawal PLC pusat. |
| Markah Retak pada Papan Pelapik | Profil pemarkahan dalam; kandungan lembapan rendah dalam pelapik atas; roda markah tidak sejajar. |
1. Kurangkan kedalaman penembusan roda skor. 2. Sapukan pelembap mandian wap pada pelapik sebelum membuat pemarkahan. 3. Semak penjajaran servo pada penjaring-pecah NC. |
| Delamination / Seruling Longgar | Ikatan hijau sejuk; ketebalan filem gam tidak mencukupi; profil gulungan beralun yang dipakai. |
1. Tingkatkan tekanan wap pada prapemanas. 2. Tingkatkan tetapan jurang gam dinamik pada kelajuan yang lebih rendah. 3. Periksa gigi gulung beralun untuk haus. |
| Tepi Ditiup / Pelapik Longgar | Web-muka tunggal tidak sejajar dengan pelapik bawah pada suapan penyokong berganda. |
1. Selaraskan semula-penderia panduan vakum jambatan atas. 2. Periksa bilah trim tepi untuk ketajaman dan kedudukan sisi yang betul. |
10. Kesimpulan Strategik untuk Pengurus Loji Beralun
Mengurangkan sekerap papan kertas ialah laluan paling langsung untuk meningkatkan margin kasar pada-garis korugator berkelajuan tinggi. Dengan memodenkan peralatan lama dengan sifar-penyambung ekor, kawalan gam kanji dinamik, penjaring slitter NC-bermotor, kawalan ketegangan jambatan dan sistem lontaran sisa automatik, pengurus loji menghapuskan sumber utama kehilangan bahan.
Melabur dalam peningkatan korugator yang disasarkan memberikan pengurangan kos segera, memendekkan tempoh bayaran balik dan meningkatkan kualiti papan sebelum sampai ke hilirangluer folder flexo baris untuk penukaran akhir. Automasi-kelajuan tinggi mengubah pengurusan bahan mentah kepada proses operasi-hasil yang boleh diramal dan tinggi.


